車載電装部品メーカーで18年、生産技術を担当してきた杉浦恭平です。
放熱グリスやポッティング材の塗布工程を、いくつも立ち上げてきました。
その中で何度も悩まされたのが、「同じ材料なのに、朝一番と夕方で塗布の状態が違う」という現象です。
原因をたどると、タンクや配管の中でフィラーが沈んでいたことが少なくありませんでした。
この記事では、フィラーが沈む仕組み、それが塗布品質にどう出るか、設備側で何ができるかを順に整理します。
フィラーはなぜ沈むのか
液体の中で粒子が沈む速さは、ストークスの式で表されます。
分析機器メーカーのHORIBAが遠心沈降法の解説ページで紹介している式を読むと、押さえるべき点は3つです。
- 粒子が大きいほど速く沈む(粒子径の2乗に比例)
- 粒子と液体の密度差が大きいほど速く沈む
- 液体の粘度が高いほどゆっくり沈む
放熱材料に使われるフィラーは、ベースの樹脂よりかなり重い材料です。
3Mの窒化ホウ素フィラーのパンフレット(PDF)には、主なフィラーの密度が次のように載っています。
| フィラー | 密度(g/cm³) |
|---|---|
| アルミナ | 3.99 |
| 窒化アルミ | 3.26 |
| 窒化ホウ素 | 2.25 |
高粘度の材料なら沈むのは遅くなりますが、止まるわけではありません。
扱いやすくするために材料を温めると、粘度が下がるぶん沈みやすくなる点にも注意が必要です。
なお、フィラーを多く含む材料では粒子同士が邪魔し合うので、式どおりの速さにはなりません。
あくまで傾向をつかむための目安として見てください。
沈降・分離は塗布品質のどこに出るか
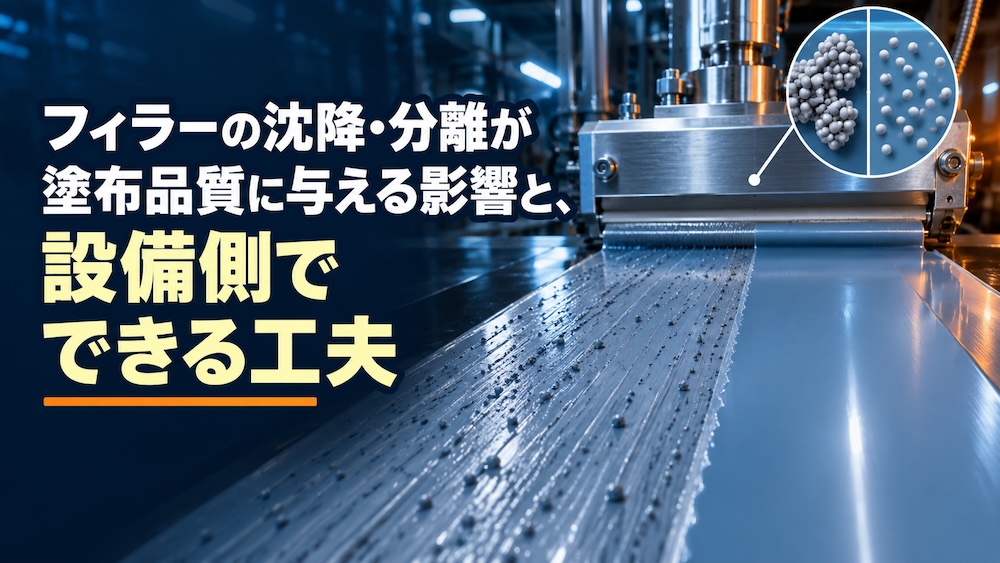
フィラーが偏ると、吐出される材料の中身が時間とともに変わります。
現場で表に出てくる症状は、おおむね次のとおりです。
- 塗布量は同じなのに、熱伝導率や硬化後の特性がばらつく
- タンクの使い始めと使い終わりで、材料の濃さが違う
- フィラーが濃くなった材料がノズルに詰まり、吐出が止まる
撹拌機付きの吐出装置に関する特許公報(JP5792652B2)にも、撹拌しないと材料が不均一なまま吐出されたり、吐出口が詰まったりすると書かれています。
装置をつくる側にとっても、昔からの課題だということです。
厄介なのは、タンクに撹拌機を付けても、配管の中でフィラーが沈むことがある点です。
タンクばかり見ていると、長い停止のあとの最初の数ショットだけ不良が出る理由に、なかなか気づけません。
設備側でできる工夫
設備側の工夫は、「沈ませない」と「沈んだものを使わない」の2つに分けると考えやすくなります。
| 考え方 | 具体的な工夫 |
|---|---|
| 沈ませない | 撹拌機付きタンクを使う、材料を温めすぎない |
| 沈んだものを使わない | 配管を短くして滞留を減らす、長い停止のあとは捨て打ちする |
撹拌機付きのタンクは、周辺機器として市販されています。
たとえばナカリキッドコントロールの電動撹拌機付き圧力タンク(EMタイプ)は、フィラー入り液の沈降防止を用途の一つに挙げています。
もう一つ見落とせないのが、吐出部のポンプです。
フィラーは硬い粒子なので、ポンプやシール部を少しずつ削ります。
摩耗が進むと計量がずれ、沈降と見分けにくい吐出量のばらつきになります。
この対策としては、高粘度・高フィラー入り材料に対応したナカリキッドコントロールのプランジャポンプ式ディスペンサのように、計量ポンプの耐摩耗性を高めた機種を選ぶ方法があります。
このP-FLOWシリーズHタイプは原料をカートリッジタンクで供給する方式で、撹拌機能は備えていません。
使用前に再分散した材料を使い、停止時間を短くする運用と組み合わせるのが現実的だと思います。
まとめ
フィラーの沈降は、粒子の大きさ、密度差、粘度で速さが決まります。
高粘度の材料でも時間がたてば沈むので、「うちの材料は硬いから大丈夫」とは言い切れません。
塗布品質がばらついたら、タンクだけでなく配管とポンプの状態まで疑ってみてください。
沈ませない工夫と、沈んだものを使わない工夫を両方そろえると、ばらつきはかなり抑えられます。